Kaynak makinesi seçerken yalnızca ürün adındaki maksimum amper değerine bakmak doğru değildir. Aynı 200 amper sınıfındaki iki makine farklı kaynak yöntemlerine, farklı devrede kalma oranlarına, farklı elektrik altyapısına ve farklı sarf malzemelerine ihtiyaç duyabilir. Bu nedenle doğru seçim, yapılacak kaynak işini tanımlayarak başlamalıdır.
Elektrot kaynağı, gazaltı kaynağı, gazsız özlü tel kaynağı ve TIG birbirinin yerine geçen tek bir yöntem değildir. Atölyede seri imalat yapan kullanıcıyla sahada bakım ve montaj yapan ekibin ihtiyacı da aynı olmaz. Makine seçerken kaynak yöntemi, amper aralığı, devrede kalma oranı, elektrot veya tel çapı, şebeke gereksinimi, taşınabilirlik ve teslimat kapsamı birlikte değerlendirilmelidir.
İlk Soru: Hangi Kaynak Yöntemini Kullanacaksınız?
Kaynak makinesi seçimindeki en önemli adım, yapılacak işin hangi yöntemle daha verimli yürütüleceğini belirlemektir. Piyasada tek bir yönteme odaklanan makineler olduğu gibi birden fazla yöntemi aynı gövdede sunan modeller de bulunur.
Genel olarak en sık karşılaşılan sistemler MMA elektrot kaynağı, MIG/MAG gazaltı kaynağı, FCAW gazsız özlü tel kaynağı ve TIG kaynağıdır. Her yöntemin ekipman, sarf malzemesi ve kullanım karakteri farklıdır.
MMA Elektrot Kaynağı Ne Zaman Mantıklı?
MMA, yani örtülü elektrot kaynağı, özellikle bakım, montaj, çelik konstrüksiyon ve saha çalışmalarında yaygın kullanılan yöntemlerden biridir. Makine yapısı görece basittir ve gaz tüpü gerektirmeden çalışılabilir.
Elektrot çapı, malzeme kalınlığı ve kaynak pozisyonuna göre uygun akım ayarı yapılır. Rutil ve bazik elektrotlar farklı uygulamalarda kullanılabilir. Makinenin desteklediği elektrot çapı, satın alma öncesinde mutlaka kontrol edilmelidir.
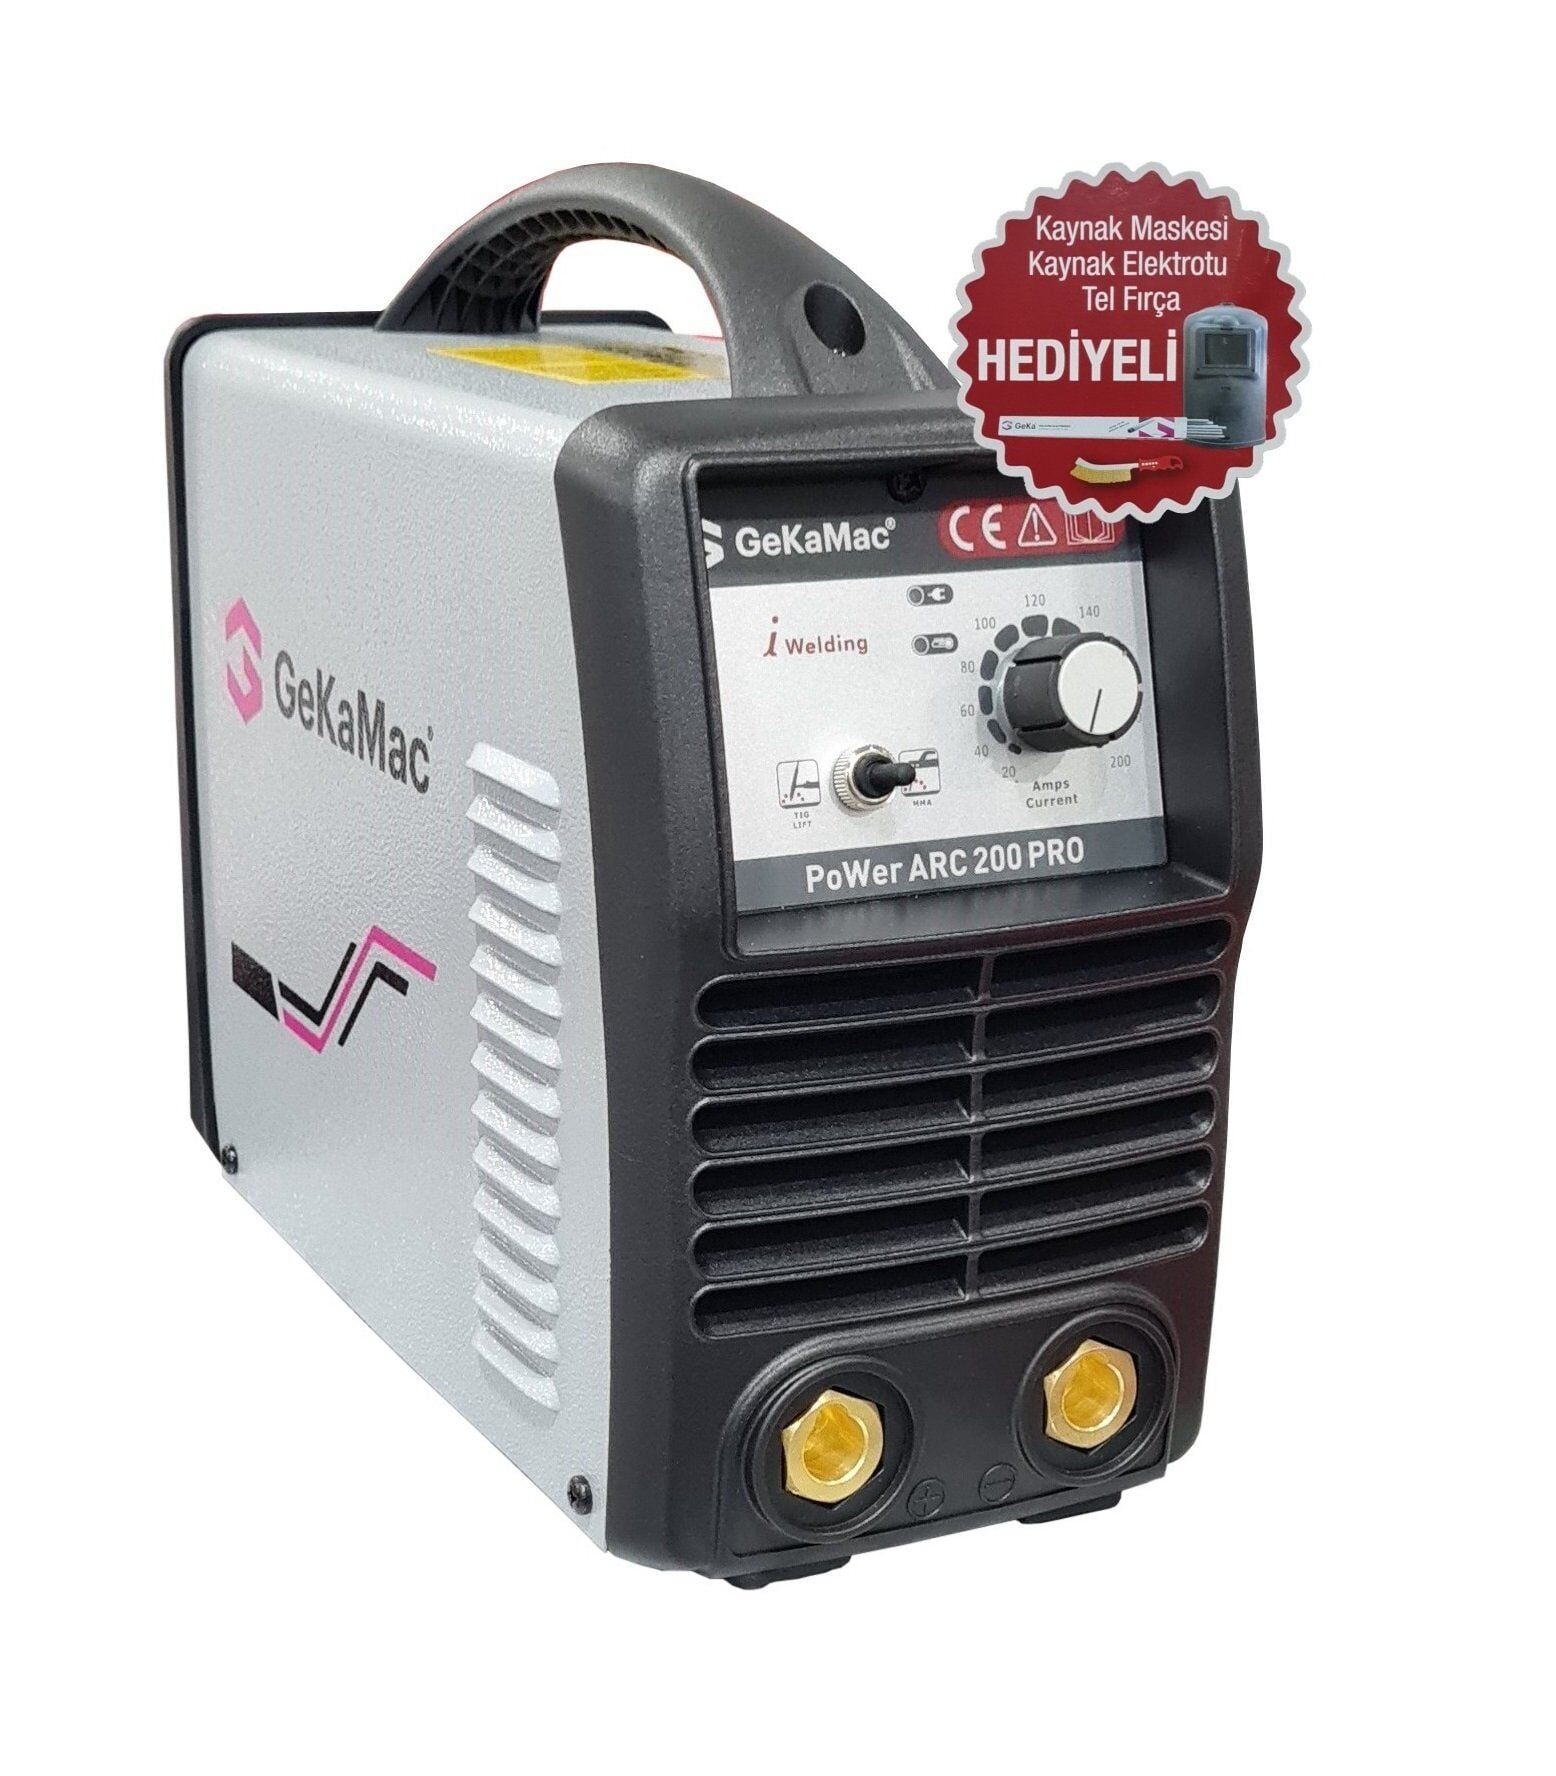
HepsiNalburda'da stokta bulunan GEKAMAC Power ARC 200 PRO, MMA tarafında 2,0 ile 4,0 mm arasındaki rutil ve bazik elektrotları destekleyen gerçek bir örnektir. Makine 10 ile 200 amper arasında ayarlanabilir ve Lift-TIG seçeneği de sunar.
MIG/MAG Gazaltı Kaynağı Ne Zaman Öne Çıkar?
MIG/MAG sistemlerinde kaynak teli makine tarafından sürekli sürülür ve uygun koruyucu gaz kullanılır. Seri üretim, imalat, otomotiv, metal atölyesi ve uzun kaynak dikişlerinin bulunduğu işlerde yüksek çalışma hızı önemli bir avantaj olabilir.
Bu yöntemde yalnızca maksimum amper değil, makinenin desteklediği tel çapı, makara kapasitesi, tel sürme sistemi, gaz bağlantısı ve sinerjik ayar gibi özellikler önemlidir. İşletmede kullanılacak gaz, tel ve sarf malzemelerinin düzenli tedarik edilebilmesi de toplam sistemin bir parçasıdır.
Gazsız FCAW Ne Sağlar?
FCAW, uygun özlü tel kullanılarak harici koruyucu gaz olmadan çalışabilen bir yöntemdir. Gaz tüpü taşımak istemeyen saha kullanıcıları için pratik olabilir. Ancak gazsız çalışmanın her iş için MIG/MAG'ın yerine geçtiği düşünülmemelidir.
Kullanılan özlü telin makineyle, malzemeyle ve kaynak polaritesiyle uyumu kontrol edilmelidir. Kaynak karakteri, sıçrama miktarı ve son yüzey beklentisi uygulamaya göre değişebilir.
TIG Kaynağı Ne Zaman Tercih Edilir?
TIG, daha kontrollü ve temiz kaynak dikişi istenen uygulamalarda öne çıkar. Paslanmaz çelik, ince malzeme ve görünür kaynak yüzeyleri gibi işlerde sık tercih edilir. Ancak TIG sisteminde torç, tungsten elektrot, uygun gaz ve uygulamaya göre ek sarf malzemeleri gerekir.
Makinede yalnızca “TIG” ifadesinin bulunması yeterli değildir. HF başlangıç mı, Lift-TIG mı sunduğu, pulse özelliği bulunup bulunmadığı, torç ve regülatörün teslimat kapsamına dahil olup olmadığı kontrol edilmelidir.
Lift-TIG ile Tam TIG Sistemi Aynı Şey mi?
Hayır. Lift-TIG, tungsten elektrodun kontrollü temasla başlatıldığı daha sade bir TIG çalışma biçimidir. Elektrot kaynak makinesine ek esneklik kazandırabilir, ancak gelişmiş TIG makinelerinde bulunan HF başlangıç, pulse, ön gaz, son gaz ve farklı akım eğrisi ayarlarının tamamını sunmak zorunda değildir.
Örneğin GEKAMAC Power ARC 200 PRO Lift-TIG imkanı sunarken, HepsiNalburda'daki TIEWELD TIG 201 P gibi özel TIG makinelerinde HF ve Lift-TIG, pulse, frekans, ön ve son gaz gibi daha ayrıntılı ayarlar bulunabilir. Seçim, işin hassasiyet ihtiyacına göre yapılmalıdır.
Maksimum Amper Tek Başına Neden Yeterli Değil?
200 amper etiketi, makinenin ulaşabildiği üst akım seviyesini gösterir. Ancak makinenin bu akımda ne kadar süre çalışabileceğini göstermez. Profesyonel kullanımda asıl önemli değerlerden biri devrede kalma oranıdır.
Devrede kalma oranı, belirli ortam ve test koşullarında makinenin belli bir akım seviyesinde ne kadar süre kaynak yapabileceğini anlatır. Aynı maksimum amper değerine sahip iki makine bu konuda farklı performans gösterebilir.
Devrede Kalma Oranı Nasıl Okunur?
GEKAMAC Power ARC 200 PRO ürün bilgisinde 40 °C test koşulunda değerler %30'da 200 A, %60'ta 145 A ve %100'de 110 A olarak verilir. Bu, makinenin maksimum 200 amperde kesintisiz yüzde 100 çalışma için tasarlanmadığını açıkça gösterir.
Uzun süre yüksek amperle üretim yapılacaksa yalnızca üst amper değerine değil, istenen çalışma akımındaki devrede kalma oranına bakılmalıdır. Kısa bakım işleriyle vardiya boyunca yoğun üretim aynı makine gereksinimini oluşturmaz.
Elektrot Çapı ile Amper Arasındaki İlişki
MMA kaynakta kullanılacak amper; elektrot tipi, elektrot çapı, kaynak pozisyonu ve malzeme kalınlığına göre ayarlanır. Büyük çaplı elektrotlar genellikle daha yüksek akım gerektirir.
Makine seçerken günlük işlerde kullanılan elektrot çaplarının bir listesini çıkarmak pratik bir yöntemdir. İşletmede çoğunlukla 2,5 ve 3,25 mm elektrot kullanılıyorsa makinenin bu aralığı rahat karşılaması gerekir. 4,0 mm elektrot düzenli kullanılıyorsa devrede kalma oranı daha da önemli hale gelir.
Gazaltı Makinesinde Tel Çapı Neden Önemli?
MIG/MAG ve FCAW sistemlerinde tel çapı, tel sürme makarası, torç sarf malzemeleri ve kaynak parametreleri birbiriyle uyumlu olmalıdır. 0,8 mm ile 1,0 mm tel arasında geçiş yaparken yalnızca tel makarasını değiştirmek yeterli olmayabilir.
HepsiNalburda'da daha önce incelenen MOSDAR MIG-120, 0,8 ile 1,0 mm tel çaplarını ve 1 kg makara kullanımını destekleyen kompakt bir örnektir. Bu tür bilgiler özellikle sarf standardizasyonu açısından satın alma departmanı için önemlidir.
230 V mu 400 V mu?
Makinenin çalışacağı elektrik altyapısı seçimden önce kontrol edilmelidir. Tek faz 230 V ile çalışan kompakt inverterler atölye ve saha kullanımında esneklik sağlar. Daha yüksek kapasiteli bazı profesyonel makineler ise üç faz 400 V altyapı gerektirebilir.
Prizin fiziksel olarak bulunması tek başına yeterli değildir. Sigorta değeri, kablo kesiti, uzatma kablosu ve tesisatın makinenin akım ihtiyacına uygun olması gerekir. Kaynak makinesi yüksek akım çekebildiği için elektrik altyapısı yetkin kişiler tarafından değerlendirilmelidir.
Sigorta ve Giriş Akımı Neden Kontrol Edilmeli?
GEKAMAC Power ARC 200 PRO için ürün bilgisinde çalışma esnasındaki akım ihtiyacı 26 A, maksimum gecikmeli sigorta değeri ise 46 A olarak belirtilir. Bu değerler, sıradan bir uzatma kablosu veya yetersiz elektrik hattıyla rastgele kullanım yapılmaması gerektiğini gösterir.
Gerilim düşümü, aşırı ısınma ve performans kaybı gibi sorunların önüne geçmek için makine ile elektrik altyapısı birlikte planlanmalıdır.
Makinenin Ağırlığı ve Boyutu Ne Kadar Önemli?
Sabit atölyede çalışan bir makine için birkaç kilogram fark önemli olmayabilir. Ancak bakım ve montaj ekibi makineyi gün içinde farklı noktalara taşıyorsa ağırlık doğrudan operasyonu etkiler.
GEKAMAC Power ARC 200 PRO yaklaşık 5,5 kg ağırlığıyla taşınabilir inverter sınıfında değerlendirilebilir. MOSDAR MIG-120 ise yaklaşık 6,2 kg ağırlığında ve çanta tipi tasarıma sahiptir. Gaz tüpü, tel makarası ve diğer ekipmanlar dahil edildiğinde sistemin toplam taşıma yükü ayrıca düşünülmelidir.
Anti-Stick ve Hot Start Gibi Özellikler Ne Sağlar?
Elektrot kaynak makinelerinde anti-stick, elektrodun iş parçasına yapıştığı durumda akımı kontrol ederek elektrodun ayrılmasını kolaylaştırmayı hedefler. Hot Start ise kaynak başlangıcında arkın daha rahat oluşmasına yardımcı olabilen bir fonksiyondur.
Bu özellikler kullanıcı konforunu artırabilir ancak doğru elektrot, uygun amper ve temiz iş parçası ihtiyacını ortadan kaldırmaz. Fonksiyon isimlerinin yanında makinenin gerçek kullanım sınıfı da değerlendirilmelidir.
Sinerjik Ayar Kimler İçin Faydalı?
Sinerjik gazaltı makineleri, tel hızı ve kaynak parametrelerinin birbiriyle ilişkili biçimde ayarlanmasını kolaylaştırabilir. Farklı kullanıcıların aynı makineyi kullandığı işletmelerde ayar süresini azaltmaya yardımcı olabilir.
Bununla birlikte sinerjik sistem, doğru malzeme ve sarf seçiminin yerine geçmez. Kaynak teli, gaz, malzeme kalınlığı ve torç sarfları yine uygun olmalıdır.
Teslimat Kapsamını Neden Karşılaştırmalısınız?
İki makinenin etiket fiyatını karşılaştırırken pakete dahil parçalar dikkate alınmalıdır. Elektrot pensesi, şase kablosu, torç, gaz regülatörü, maske, tel veya elektrot gibi parçalar ilk kullanım maliyetini değiştirebilir.
GEKAMAC Power ARC 200 PRO paketinde 2,5 metre elektrot pensesi, 2,5 metre şase pensesi, camlı kaynak maskesi, 25 adet 2,5 mm elektrot ve tel fırça listelenir. TIG tarafına geçilecekse gerekli ek ekipman ayrıca planlanmalıdır.
Bakım ve Saha Ekibi İçin Hangi Tip Daha Mantıklı?
Bakım ve saha ekiplerinde taşınabilirlik, hızlı kurulum ve farklı noktalarda çalışabilme öncelikliyse kompakt MMA inverterler güçlü bir seçenek olabilir. Gaz tüpü taşımadan elektrotla çalışabilmek önemli pratiklik sağlar.
İşlerin bir bölümü hassas TIG gerektiriyorsa Lift-TIG destekli çok amaçlı model düşünülebilir. Ancak TIG iş yükü yoğunsa özel TIG makinesi daha doğru olabilir.
İmalat Atölyesi İçin Hangi Tip Öne Çıkar?
Uzun kaynak dikişleri, seri üretim ve yüksek çalışma hızı gerekiyorsa MIG/MAG sistemleri daha verimli olabilir. Telin sürekli beslenmesi, sık elektrot değiştirme ihtiyacını azaltır ve uygun uygulamada daha yüksek üretkenlik sağlar.
Atölye seçiminde tel makarası kapasitesi, devrede kalma oranı, torç sınıfı ve gaz altyapısı gibi konular daha büyük önem kazanır.
Paslanmaz ve Hassas İşlerde Ne Seçilmeli?
Görünür kaynak dikişi, ince malzeme veya daha kontrollü ısı girdisi gereken uygulamalarda TIG yöntemi öne çıkabilir. Pulse TIG gibi gelişmiş özellikler belirli işlerde ek kontrol sağlar.
Bu tip uygulamalarda yalnızca amper değil, düşük akımda kararlı çalışma, tetikleme seçenekleri, gaz ayarları ve torç kalitesi de değerlendirilmelidir.
Tek Makineyle Her İşi Çözmek Mantıklı mı?
Çok fonksiyonlu makineler küçük atölye ve bakım ekipleri için oldukça kullanışlı olabilir. Ancak her yöntemi destekleyen bir makinenin her yöntemde uzman makineyle aynı çalışma karakterini sunması beklenmemelidir.
İşletmede kaynak işlerinin yüzde 80'i tek bir yöntemden oluşuyorsa öncelikle o yöntemde güçlü ve yeterli devrede kalma oranına sahip makine seçmek daha mantıklıdır. Diğer yöntemler ek esneklik olarak değerlendirilmelidir.
Satın Almadan Önce Kontrol Listesi
- En sık kullanılacak kaynak yöntemi: MMA, MIG/MAG, FCAW veya TIG
- Kaynak yapılacak temel malzemeler ve kalınlıklar
- Gerekli amper aralığı
- Gerçek çalışma amperindeki devrede kalma oranı
- Kullanılacak elektrot veya tel çapları
- 230 V veya 400 V elektrik altyapısı
- Sigorta ve giriş akımı gereksinimi
- Gaz tüpü ve regülatör ihtiyacı
- Makinenin ağırlığı ve taşınabilirliği
- Torç, şase, elektrot pensesi ve diğer aksesuarların teslimat kapsamı
- Sarf malzemesi ve servis erişimi
Sonuç
Kaynak makinesi seçiminde en yüksek amper değerini almak yerine, yapılan işe uygun kaynak yöntemini ve gerçek çalışma kapasitesini seçmek daha doğru sonuç verir. MMA saha ve genel bakım işlerinde pratiklik, MIG/MAG seri ve uzun kaynaklarda hız, FCAW uygun uygulamalarda gazsız çalışma kolaylığı, TIG ise daha kontrollü ve hassas kaynak karakteri sunabilir.
Amper aralığı kadar devrede kalma oranı, elektrot veya tel uyumu, elektrik altyapısı ve teslimat kapsamı da satın alma kararının parçası olmalıdır. Bu kriterleri birlikte değerlendirmek, hem gereğinden büyük bir makineye yatırım yapmayı hem de gerçek iş yükünün altında kalan bir modeli seçmeyi önler.