Kaynak makinesi seçerken yalnızca amper değerine bakmak çoğu zaman yeterli değildir. Aynı metal parça, farklı kaynak yöntemleriyle birleştirilebilir; ancak ekipman kurulumu, çalışma hızı, sarf malzemesi, yüzey hazırlığı ve kullanıcı deneyimi yöntemden yönteme ciddi biçimde değişir. Atölye ve bakım işlerinde en sık karşılaşılan iki seçenekten biri MMA elektrot kaynağı, diğeri ise MIG/MAG gazaltı kaynağıdır.
MMA daha sade ekipman yapısı ve saha taşınabilirliğiyle öne çıkarken MIG/MAG, uzun dikişlerde hız ve sürekli tel besleme avantajı sunar. Bu nedenle “hangisi daha iyi?” sorusunun tek bir cevabı yoktur. Doğru seçim, işin nerede yapıldığına, kaynak uzunluğuna, malzeme kalınlığına, üretim hızına ve gaz altyapısına göre yapılmalıdır.
MMA Elektrot Kaynağı Nedir?
MMA, yani örtülü elektrot kaynağında kaynak akımı, kaynak pensesine takılan kaplı elektrot üzerinden iş parçasına aktarılır. Elektrot hem arkı oluşturur hem de dolgu metalinin önemli bölümünü sağlar. Elektrot üzerindeki örtü, kaynak banyosunu atmosfer etkilerinden korumaya yardımcı olan gaz ve cüruf tabakası oluşturur.
Bu yöntemde tel sürme ünitesi veya harici koruyucu gaz sistemi gerekmez. Bu nedenle kompakt inverter kaynak makineleri, bakım, montaj, çelik konstrüksiyon ve saha işlerinde oldukça yaygındır.
MIG/MAG Gazaltı Kaynağı Nedir?
MIG/MAG sistemlerinde kaynak teli makine tarafından torç üzerinden sürekli beslenir. Tel aynı zamanda elektrot ve dolgu malzemesi görevini görür. Kaynak banyosu uygun koruyucu gazla atmosferden korunur.
MIG ve MAG terimleri kullanılan koruyucu gaz yapısına göre ayrılır. Pratik atölye dilinde ikisi de çoğu zaman “gazaltı kaynağı” başlığı altında değerlendirilir. Sistem, özellikle uzun ve tekrarlı kaynaklarda sürekli tel beslemesi sayesinde yüksek çalışma hızına ulaşabilir.
Temel Farkları Kısa Bakışla
KriterMMA ElektrotMIG/MAG GazaltıKurulumDaha sadeGaz ve tel sistemi gerekirTaşınabilirlikGenellikle daha yüksekGaz tüpü nedeniyle daha sınırlı olabilirUzun dikiş hızıElektrot değişimi gerekirSürekli tel besleme avantajlıdırSaha kullanımıÇok uygun olabilirRüzgar ve gaz koruması önemlidirTemizlikCüruf temizliği gerekirUygun ayarda daha az son işlem gerekebilirİnce sac kontrolüDaha zor olabilirUygun sistemde avantajlı olabilirTaşınabilirlikte MMA Neden Öne Çıkar?
MMA sisteminde temel olarak kaynak makinesi, elektrot pensesi, şase kablosu ve uygun elektrot yeterlidir. Gaz tüpü, regülatör ve tel sürme sistemi gerekmemesi, ekipmanın daha kolay taşınmasını sağlar.
Bakım personeli fabrikanın farklı bölgelerine geçiyorsa, saha montajı yapılıyorsa veya kaynak noktaları sürekli değişiyorsa bu sadelik önemli bir avantajdır. Özellikle küçük inverter makineler servis aracında veya atölye içinde kolay taşınabilir.
MIG/MAG Hangi Durumda Daha Hızlıdır?
Gazaltı sisteminde tel sürekli beslendiği için elektrot değiştirerek çalışmaya ara verme ihtiyacı yoktur. Uzun kaynak dikişlerinde ve seri imalatta bu fark ciddi zaman kazandırabilir.
Aynı parçadan çok sayıda kaynak yapılacaksa, operatör uygun ayarı bir kez yaptıktan sonra benzer dikişleri daha hızlı sürdürebilir. Bu nedenle üretim atölyeleri, metal imalatı ve otomotiv uygulamalarında MIG/MAG sık tercih edilir.
Elektrot Değişimi İş Akışını Nasıl Etkiler?
MMA'da elektrot belirli bir uzunluğa sahiptir ve tükendikçe yenisi takılır. Ayrıca kaynak sonrası oluşan cüruf temizlenir. Kısa bakım kaynaklarında bu büyük bir sorun olmayabilir, ancak uzun dikişlerde toplam süreyi artırabilir.
MIG/MAG'da tel makarası daha uzun süre kesintisiz çalışma sağlar. Bu nedenle sürekliliğin önemli olduğu işlerde üretim temposu daha yüksek olabilir.
Rüzgarlı Sahada Hangisi Daha Avantajlı?
Harici koruyucu gaz kullanan MIG/MAG sistemlerinde rüzgar, kaynak bölgesindeki gaz perdesini bozabilir. Bu durum gözenek ve kalite problemlerine yol açabilir. Açık sahada uygun koruma yapılmadan gazaltı kaynak kullanmak bu nedenle zorlaşır.
MMA elektrot örtüsü kendi koruyucu gaz ve cüruf yapısını oluşturduğu için saha koşullarında daha toleranslı olabilir. Bu, açık alanda MMA'nın sık tercih edilmesinin temel nedenlerinden biridir.
İnce Sacda Hangisi Daha Kontrollü?
İnce sac kaynaklarında ısı girdisini kontrol etmek önemlidir. Aşırı ısı, sacın delinmesine veya deformasyona yol açabilir. Uygun MIG/MAG makinesi, tel çapı ve doğru parametrelerle ince sacda daha kontrollü ve seri çalışma sağlanabilir.
MMA ile de ince malzeme kaynaklanabilir; ancak elektrot çapı, amper ayarı ve operatör deneyimi daha kritik hale gelir. Çok ince saclarda gazaltı sistemi çoğu kullanıcı için daha rahat olabilir.
Kalın Malzemede MMA Yetersiz mi?
Hayır. MMA, uygun elektrot ve doğru kaynak prosedürüyle kalın çeliklerde de yaygın şekilde kullanılır. Özellikle saha konstrüksiyonu, bakım ve tamir işlerinde güçlü bir yöntemdir.
Kalın malzemede karar yalnızca yöntem adına göre verilmemelidir. Ağız hazırlığı, paso sayısı, elektrot veya tel tipi, kaynak pozisyonu ve makinenin devrede kalma oranı birlikte değerlendirilmelidir.
Kaynak Dikişinin Temizliği Açısından Fark Nedir?
MMA kaynak sonrası cüruf tabakası oluşturur ve bu tabakanın temizlenmesi gerekir. Çok pasolu kaynaklarda her paso arasında cürufun iyi temizlenmesi önemlidir.
MIG/MAG'da klasik MMA cürufu bulunmaz. Uygun parametre ve koruyucu gazla daha temiz bir çalışma alanı elde edilebilir. Ancak sıçrama, tel kalitesi, gaz debisi ve ayar hataları yine son işlem ihtiyacı yaratabilir.
Sarf Malzemesi Açısından Nasıl Farklılaşırlar?
MMA'da temel sarf malzemesi uygun çap ve tipte elektrottur. Rutil, bazik ve farklı özel elektrotlar kullanım alanına göre seçilebilir.
MIG/MAG'da ise kaynak teli, koruyucu gaz, torç sarfları, kontak meme ve gerektiğinde tel sürme makaraları sistemin parçasıdır. Bu nedenle gazaltı kaynakta sarf yönetimi daha kapsamlıdır.
Gaz Tüpü Toplam Maliyeti Etkiler mi?
Evet. MIG/MAG sisteminin toplam maliyetinde yalnızca makine fiyatı değil, gaz tüpü veya gaz tedariği, regülatör, hortum ve ilgili ekipmanlar da hesaba katılmalıdır.
Atölyede zaten merkezi gaz sistemi veya düzenli tüp tedariği varsa bu maliyet daha kolay yönetilir. Saha ekibi için ise gaz tüpünü taşımak ve güvenli şekilde sabitlemek ek operasyon gerektirir.
Yeni Başlayan İçin Hangisi Daha Kolay?
Sinerjik ayarlı modern MIG/MAG makineleri, tel hızı ve kaynak parametrelerini eşleştirmeyi kolaylaştırarak öğrenme sürecini hızlandırabilir. Torcu doğru açı ve hızla ilerletmek yine deneyim gerektirir, ancak arkı sürekli tutmak başlangıç seviyesinde daha kolay hissedilebilir.
MMA'da elektrodu doğru ark mesafesinde tutmak, elektrot kısaldıkça el hareketini ayarlamak ve yapışmayı yönetmek başlangıçta biraz daha fazla pratik isteyebilir. Buna karşılık sistemin kurulumu daha basittir.
Bakım Ekibi İçin Hangisi Daha Mantıklı?
Bakım işlerinde kaynak noktaları değişken, işler kısa ve ekipman sürekli taşınıyorsa MMA çoğu zaman daha pratik bir başlangıç çözümüdür. Gaz tüpü taşımadan farklı noktalarda hızlı müdahale yapılabilir.
Ancak bakım bölümünde ince sac tamiri, uzun dikiş veya seri parça işi de yoğun şekilde yapılıyorsa kompakt bir MIG/MAG makinesi önemli esneklik sağlar.
Üretim Atölyesi İçin Hangisi Öne Çıkar?
Tekrarlı parçaların, uzun dikişlerin ve seri imalatın bulunduğu atölyelerde MIG/MAG çoğu zaman daha yüksek üretkenlik sağlar. Sürekli tel besleme, daha az dur-kalk ve uygun otomasyon imkanları bu yöntemi üretime uygun hale getirir.
Bununla birlikte üretim atölyelerinde de bakım, punta veya farklı pozisyonlarda yapılan özel işler için MMA makineleri bulunabilir. İki yöntem birbirinin tamamen alternatifi olmak zorunda değildir.
Tek Makinede İki Yöntem Mümkün mü?
Evet. Günümüzde bazı çok fonksiyonlu makineler MIG/MAG veya gazsız FCAW yanında MMA ve hatta Lift-TIG desteği sunabilir. Böyle bir makine, küçük atölye ve bakım ekiplerinde farklı ihtiyaçları tek gövdede toplamaya yardımcı olabilir.
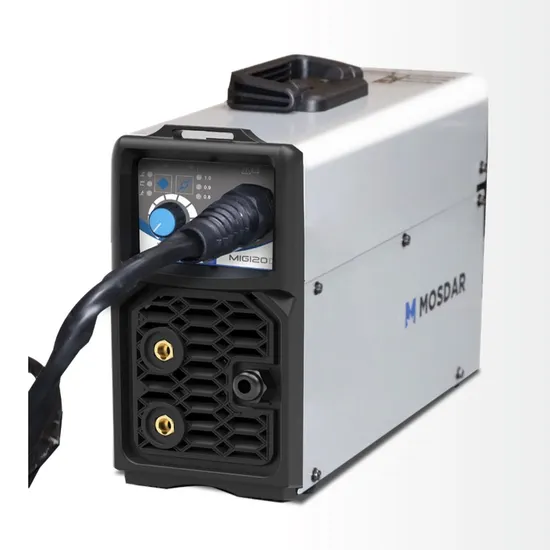
HepsiNalburda'da yer alan MOSDAR MIG-120 buna gerçek bir örnektir. Model gazlı MIG, gazsız FCAW, MMA ve Lift-TIG seçeneklerini aynı gövdede sunar. 0,8-1,0 mm tel desteği ve 1 kg tel makarası kapasitesi bulunan model, kompakt sınıfta farklı kaynak yöntemlerine geçiş ihtiyacı olan kullanıcılar için değerlendirilebilir.
Gazsız FCAW, MIG/MAG'ın Yerine Geçer mi?
Gazsız özlü tel sistemi, harici koruyucu gaz kullanmadan tel beslemeli kaynak yapmayı mümkün kılar. Bu yapı saha kullanımında pratik olabilir ve klasik MIG/MAG'ın bazı taşınabilirlik dezavantajlarını azaltabilir.
Ancak gazsız FCAW ile gazlı MIG/MAG'ın kaynak karakteri, sıçrama miktarı, yüzey görünümü ve sarf yapısı aynı değildir. İşin gereksinimine göre ayrı değerlendirilmelidir.
Devrede Kalma Oranı Her İki Yöntemde de Önemli
Kaynak yönteminden bağımsız olarak makinenin belirli amperde ne kadar süre çalışabileceğini gösteren devrede kalma oranı önemlidir. Uzun süre yüksek amperle çalışılan üretim işlerinde bu değer makinenin gerçek kapasitesini belirler.
Kısa bakım kaynaklarında düşük devrede kalma oranı sorun yaratmayabilir. Ancak seri üretimde makinenin sık sık termik korumaya girmesi iş akışını doğrudan yavaşlatır.
Hangi Yöntemi Seçmelisiniz?
- Saha, bakım ve montaj: MMA genellikle daha pratik ve taşınabilirdir.
- Uzun ve seri kaynak dikişleri: MIG/MAG üretkenlik avantajı sağlar.
- İnce sac: Uygun MIG/MAG sistemi daha kontrollü olabilir.
- Rüzgarlı açık alan: MMA daha toleranslıdır.
- Tek makinede esneklik: Çok fonksiyonlu MIG/FCAW/MMA makineleri değerlendirilebilir.
- Gaz altyapısı olmayan saha: MMA veya uygun gazsız FCAW çözümü daha pratiktir.
Satın Almadan Önce Kontrol Listesi
- En sık kaynak yapılacak malzeme ve kalınlık
- Kaynakların kısa bakım işi mi, uzun üretim dikişi mi olduğu
- Saha veya sabit atölye kullanımı
- Koruyucu gaz altyapısının bulunup bulunmadığı
- Kullanılacak elektrot veya tel çapları
- Makinenin devrede kalma oranı
- 230 V veya 400 V elektrik ihtiyacı
- Makine, gaz tüpü ve aksesuarların taşınabilirliği
- Sarf malzemesi tedarik kolaylığı
Sonuç: MMA mı MIG/MAG mı?
MMA elektrot kaynağı, sade ekipman yapısı, taşınabilirlik ve saha koşullarındaki esnekliğiyle bakım ve montaj işlerinde güçlü bir seçenektir. MIG/MAG gazaltı kaynağı ise sürekli tel besleme, yüksek çalışma hızı ve seri üretime uygun yapısıyla atölye ve imalat işlerinde öne çıkar.
En doğru yöntem, katalogdaki en yüksek amper değerine göre değil, gerçek iş akışına göre seçilmelidir. Kaynak noktaları sürekli değişiyorsa MMA'nın sadeliği; uzun ve tekrarlı dikişler yapılıyorsa MIG/MAG'ın sürekliliği daha değerli hale gelir. Her iki yönteme de ihtiyaç duyan kullanıcılar için çok fonksiyonlu makineler pratik bir orta yol sunabilir.